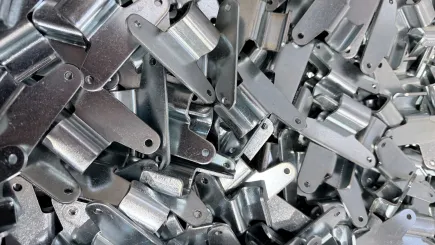
Гальваническое цинкование металла

Гальваническое цинкование металла — нанесение цинкового покрытия из электролита под действием электрического тока. Электролит представляет собой проводящий ток раствор, содержащий соединения цинка. Метод также называют электролитическим или электрохимическим цинкованием. В обозначениях исполнений ТМ Групп ему соответствует EZ: это покрытие готовой детали, а не предварительно оцинкованный лист ZN и не горячее цинкование готового изделия HDZ.
Тонкий слой удобен для монтажных элементов и крепежа, когда защиту нужно совместить с резьбой, отверстиями и посадочными размерами. Однако цинк изменяет размеры даже при небольшой толщине. Важно заранее согласовать допуски, условия эксплуатации и требования к покрытию, а при приёмке проверить не только внешний вид, но и толщину в предусмотренных документацией местах.

Детали с гальваническим цинковым покрытием
Как гальваническое цинкование защищает сталь
При электроосаждении деталь подключают к отрицательному полюсу источника тока: она становится катодом — поверхностью, на которой восстанавливаются ионы цинка и образуется металлический слой. В распространённой схеме растворимые цинковые аноды пополняют электролит цинком. Конкретное оборудование и состав раствора определяют технологический процесс; описанная схема не заменяет производственный регламент.
Покрытие отделяет сталь от окружающей среды. При небольшом повреждении возможно и электрохимическое защитное действие: во влажной среде цинк корродирует преимущественно, замедляя коррозию прилегающей стали. Такой механизм называют катодной защитой. Он не устраняет повреждение и не компенсирует крупные участки без покрытия — тем более когда запас цинка уже израсходован.
Как проходит нанесение покрытия
Качество начинается с подготовки поверхности. Масло, окалина, загрязнения и остатки сварочных материалов мешают получить прочно сцепленное покрытие. Состав операций выбирают под основной металл, его состояние и последующую обработку.
| Этап | Назначение операции |
|---|---|
| Подготовка | Обезжиривание и предусмотренная технологией очистка удаляют загрязнения и оксиды; промывка не допускает переноса растворов между операциями |
| Электроосаждение | Под действием тока на подготовленной детали образуется слой цинка; режим задают для конкретного электролита и загрузки |
| Последующая обработка | Промывка, пассивация и при необходимости дополнительная обработка формируют согласованную систему защиты |
| Сушка и контроль | Удаляют остаточную влагу и проверяют показатели, установленные документацией на изделие |
Для подвесочного цинкования детали закрепляют на токопроводящей оснастке. Способ позволяет задать их положение относительно анодов и места контакта; его применяют в том числе для кронштейнов и деталей, которые нельзя обрабатывать насыпью. При барабанной обработке небольшие изделия находятся во вращающемся барабане. Выбор зависит от формы, размеров, партии и допустимых следов контакта, а не только от стоимости.
Единого напряжения или скорости наращивания слоя для всех изделий нет. На результат влияют состав раствора, плотность тока, температура, перемешивание, расположение деталей и состояние ванны. Поэтому режимы в вольтах, амперах и микрометрах в минуту нельзя переносить из общего описания в задание на производство.

Гальваническое цинкование металла
Толщина гальванического покрытия и допуски детали
Для крепежа и монтажных деталей распространён ориентир порядка 6–20 мкм. Это не универсальная обязательная толщина по ГОСТ и не гарантированный диапазон для каждого артикула EZ. Требуемый слой устанавливают в документации на конкретное изделие с учётом среды, геометрии, резьбы и последующей обработки. Увеличение толщины требует проверки технологичности и сборки; оно не заменяет выбор подходящей системы защиты.
На выступах, кромках и в углублениях слой может различаться. Рассеивающая способность электролита — способность получать покрытие на участках с разной плотностью тока — зависит от состава ванны и условий процесса. Конструкция оснастки также имеет значение. Одно измерение на удобной наружной плоскости не подтверждает толщину в отверстии или глубокой полости.
Минимальную толщину и поверхности, на которых её контролируют, нужно указать до изготовления. Значимыми называют участки, для которых покрытие необходимо по условиям работы или требованиям к внешнему виду. Если внутри отверстия требуется определённый слой, это должно быть явно отражено в документации: общий нормативный допуск для отдельных труднодоступных участков не означает, что такая защита подходит проекту.
Простой размерный пример: слой 12 мкм на каждой из двух противоположных плоскостей увеличивает размер между ними на 24 мкм, то есть на 0,024 мм. Для отверстий размер изменяется в другую сторону. Это геометрическое пояснение, не расчёт резьбового допуска: резьбу проверяют по её профилю, полю допуска и требованиям к готовому соединению.
Пассивация цинка и цвет поверхности
После цинкования часто выполняют пассивацию — химическую обработку, создающую на цинке тонкую защитную конверсионную плёнку. Она замедляет образование продуктов коррозии цинка. Вид плёнки, дополнительный защитный состав и совместимость с последующей окраской задают в требованиях к покрытию; слово «оцинкованный» этих параметров не раскрывает.
Бесцветная, голубоватая, радужная и чёрная поверхность не означают разные измеренные толщины металлического слоя. Внешний вид зависит в том числе от последующей обработки. По оттенку нельзя установить количество микрометров или содержание шестивалентного хрома: существуют, например, радужные системы без Cr(VI). Если у заказчика есть требование к химическому составу пассивации, нужны документы на применяемую систему, а не оценка цвета.
Белая коррозия — продукты разрушения цинка, которые могут образовываться при длительном увлажнении, в том числе при хранении влажных деталей в плотной упаковке. Красная коррозия указывает на коррозию стали в зоне дефекта или недостаточной защиты. Эти явления нельзя смешивать. Белый налёт оценивают с учётом вида покрытия, оставшейся толщины и требований к приёмке; сам по себе он не позволяет объявить всю партию годной либо забракованной.
Для хранения нужна защита от осадков и конденсата с соблюдением требований к упаковке и вентиляции. Детали с налётом не следует просто окрашивать поверх загрязнения: сначала выясняют состояние покрытия и выполняют подготовку, предусмотренную выбранной лакокрасочной системой.
От чего зависит срок службы гальванического цинка
Срок службы определяется не только толщиной. Важны влажность и загрязнения среды, пассивация, повреждения, щели в соединениях, условия хранения и требуемое состояние поверхности. Сухое отапливаемое помещение и зона с регулярным конденсатом создают разные условия, даже если обе находятся внутри здания.
ГОСТ 9.107-2023 классифицирует коррозионную агрессивность атмосферы по потерям стандартных металлов за первый год. Ниже приведена сводка по цинку из таблицы 2: значение K1 выражено в микрометрах потерянного металла за этот период. Категория C2 объединена из трёх подкатегорий.
| Категория | Агрессивность атмосферы | Потеря цинка K1 за первый год, мкм |
|---|---|---|
| C1 | Очень низкая | K1 ≤ 0,1 |
| C2 | Низкая | 0,1 < K1 ≤ 0,7 |
| C3 | Средняя | 0,7 < K1 ≤ 2,1 |
| C4 | Высокая | 2,1 < K1 ≤ 4,2 |
| C5 | Очень высокая | 4,2 < K1 ≤ 8,4 |
| CX | Экстремально высокая | 8,4 < K1 ≤ 25 |
Это не таблица срока службы изделий EZ. Стандарт прямо не допускает перенос потерь первого года на прогноз долговременной коррозии простым продолжением той же скорости. Деление, например, 12 мкм на табличное значение не даёт подтверждённого ресурса детали. Испытания в соляном тумане также не переводят в годы эксплуатации без обоснованной методики.
Категорию не назначают автоматически по названию города, слова «склад» или «море». Учитывают реальные условия размещения. Для специфических технологических атмосфер, брызг солёной воды и контакта с химическими растворами нужна отдельная оценка: общая атмосферная таблица не описывает все такие воздействия.
Климатическое исполнение У, УХЛ или УТ описывает климатические условия, а C1–CX — коррозионную агрессивность атмосферы. Почему эти обозначения нельзя подменять друг другом и какие данные нужны для объекта, объясняем в статье «Климатическое исполнение кабельных лотков».
Чем гальваническое цинкование отличается от горячего и ZN
Гальваническое покрытие осаждают из раствора электрическим током. При горячем цинковании готовое изделие погружают в расплав: на стали формируются железоцинковые слои. В российской спецификации кабеленесущих систем эти исполнения нужно различать, а не объединять словом «оцинковка».
| Метод или исполнение | Когда и как формируется защита | Что учитывать при выборе |
|---|---|---|
| EZ — гальваническое цинкование | На готовой детали методом электроосаждения | Толщину, последующую обработку, допуски и доступность поверхностей для нанесения и контроля |
| HDZ — горячее цинкование готового изделия | После изготовления погружением в расплав по ГОСТ 9.307-2021 | Основной металл, геометрию, технологические отверстия, требования к покрытию и сборке |
| ZN — предварительно оцинкованный лист, Сендзимир | На прокате до изготовления листовой детали | Класс покрытия проката, состояние срезов и особенности обработки сварных участков |
| Цинкнаполненное лакокрасочное покрытие | Нанесением состава с цинком на доступную подготовленную поверхность | Требования конкретной системы, подготовку, толщину сухого покрытия и совместимость слоёв |
| Термодиффузионное цинкование | При нагреве в предусмотренной процессом цинксодержащей среде | Документацию на процесс, пригодность детали и требования к готовому покрытию |
Технологически непрерывное цинкование листа Сендзимиром тоже связано с расплавом. Но оно не равно HDZ — погружению уже изготовленного лотка или кронштейна. У проволочных и лестничных изделий ZN способ подготовки материала уточняют отдельно: слово «Сендзимир» не следует автоматически распространять на любую оцинкованную проволоку или сварную конструкцию.
«Холодное гальваническое цинкование» — неоднозначное название. Электролитическое осаждение металла и нанесение цинкнаполненной краски являются разными процессами. В заказе нужен конкретный способ, а не смешение поисковых названий.
Для готовых изделий HDZ важно согласовать материал и минимальный слой, а для полых деталей — выход воздуха и дренаж. Подробно разбираем эти требования в статье «Горячее цинкование кабельных лотков и профилей».
Почему покрытие после сварки важно для кронштейнов
Сварной кронштейн изготавливают из нескольких заготовок. Если они уже оцинкованы, резка и сварка изменяют состояние покрытия на кромках и в зоне шва. Нанесение защиты после изготовления позволяет включить эти участки в обработку готовой детали. Но для этого поверхности должны быть подготовлены, а швы, щели и полости — доступны технологическому процессу.
Толщина стали сама по себе не требует именно гальваники. Решение зависит от назначения изделия и условий эксплуатации. Утверждение, что предварительно оцинкованного листа толще 3 мм не существует, неверно: оценивают доступный сортамент нужной марки и класса покрытия. Электролитическое цинкование и HDZ — разные варианты защиты готовой сварной конструкции, которые выбирают по требованиям проекта.
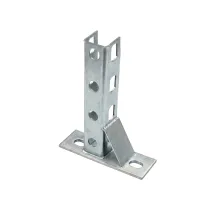
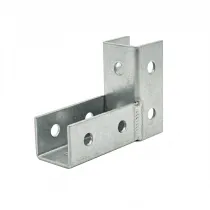
В исполнении EZ ТМ Групп предлагает, например, консольные кронштейны и монтажные элементы для С-образного профиля. При подборе проверяют геометрию узла и покрытие конкретного артикула. Соединительная деталь не заменяет несущую консоль, даже если обе изготовлены из стали с электрохимическим цинкованием.
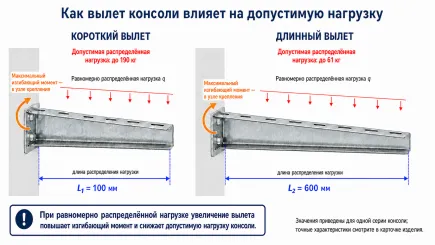
Например, в каталоге есть П-образный консольный кронштейн 30×30 L150 с электрохимическим цинкованием. Для заказа сверяют исполнение конкретной позиции; название покрытия не задаёт допустимую нагрузку опорного узла.

Ограничения для труб, полостей и высокопрочного крепежа
Внутри длинной трубы обычная схема гальванического цинкования не обеспечивает тот же слой, что на наружной поверхности. Распределение тока зависит от геометрии и расположения анодов; для внутренних поверхностей могут потребоваться специальные аноды и оснастка. Глубину покрытия нельзя универсально считать равной одному диаметру трубы. Защиту изнутри подтверждают по конкретной технологии и контролю.
Горячее цинкование полых изделий также требует подготовки конструкции. Отверстия для вентиляции и стекания расплава должны обеспечивать обработку соответствующих полостей. Герметичные замкнутые полости перед погружением недопустимы. Наличие одного отверстия не доказывает, что расплав заполнит все внутренние участки и полностью выйдет из конструкции.
Для закалённого и высокопрочного крепежа отдельно оценивают водородное охрупчивание — снижение пластичности стали из-за поглощённого водорода. Он может поступать в металл при кислотной очистке и электроосаждении. Внешне исправная деталь способна разрушиться под длительной нагрузкой; поэтому одного осмотра покрытия недостаточно.
Термообработка после нанесения покрытия может снижать риск, но не подтверждает его полного исключения. Для электролитических покрытий крепежа применяют требования ISO 4042:2022 с действующими изменениями, когда этот стандарт предусмотрен документацией на изделие или договором. Для ответственных деталей рассматривают и другие системы защиты, включая неэлектролитические; совместимость с прочностью, резьбой и процессом подготовки должна быть подтверждена.
Что указать в заказе и проверить при приёмке
Общие требования к основному металлу и покрытиям задаёт ГОСТ 9.301-2025, к выбору защиты — ГОСТ 9.303-84, к обозначениям в технической документации — ГОСТ 9.306-85. Контроль показателей покрытия выполняют по ГОСТ 9.916-2023 и документации на изделие. Для конкретного заказа эти документы применяют по своему предмету, а не заменяют ими требования к одной толщине.
| Объект проверки | Что согласовать и зафиксировать |
|---|---|
| Изделие и основной металл | Артикул или чертёж, материал, состояние детали после изготовления; для ответственного крепежа — класс прочности и ограничения процесса |
| Система покрытия | Способ нанесения, требуемый слой, пассивация и дополнительная обработка; требования к химическому составу — если они нужны проекту |
| Поверхности и толщина | Участки контроля, требуемое минимальное значение, допустимые особенности труднодоступных мест и метод измерения |
| Сборка | Резьбовые допуски, отверстия, сопряжения и условия получения работоспособного узла после покрытия |
| Внешний вид и сцепление | Требования к оттенку и допустимым следам оснастки; отсутствие недопустимых дефектов и результаты предусмотренного контроля |
| Документы и упаковка | Идентификацию партии, сведения о покрытии и контроле, условия хранения и транспортирования |
Толщину измеряют методом, пригодным для сочетания основного металла, покрытия и формы детали. Возможны, например, магнитный или рентгенофлуоресцентный контроль и лабораторное исследование сечения. Прибор должен быть подготовлен и откалиброван; места измерения и результат записывают. Показание толщиномера не подтверждает одновременно химический состав пассивации, сцепление и коррозионную стойкость всей системы.
В заявке вместо «обычная оцинковка» укажите изделие, среду, способ покрытия и проверяемые показатели. Обозначение на чертеже составляют по ГОСТ 9.306-85 для реально выбранной системы. Суффикс EZ в артикуле помогает выбрать исполнение ТМ Групп, но не является полной заменой этого обозначения или протокола контроля.
Исполнения ТМ Групп и документы на продукцию
Для сухих помещений в ассортименте предусмотрены монтажные изделия с электрохимическим цинкованием EZ. Если ожидаются конденсат, наружное размещение, соли или химические воздействия, исполнение согласуют по условиям объекта. Выбор EZ для отдельной детали не означает, что любая трасса с таким элементом рассчитана на ту же среду.
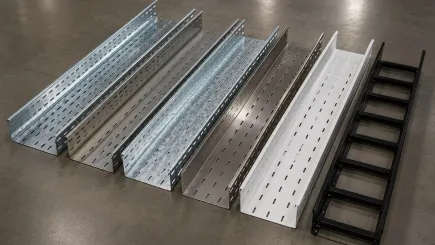
Для перфорированных кабельных лотков, монтажных профилей и стоек и консолей подвеса покрытие выбирают по конкретному исполнению, а не по названию раздела каталога. Там, где требуется HDZ, ТМ Групп может изготовить продукцию с цинком от 80 мкм в самой тонкой точке под заказ. Для этого нужна сталь подходящего химического состава; такое требование нельзя автоматически распространять на EZ или на любой исходный металл.
Сертификат ТМ Групп № РОСС RU.З3218.04ЭТН0.ОС01.01100 подтверждает соответствие кабеленесущих систем техническим условиям в пределах указанной продукции. Для применения опорных и монтажных элементов нужно также проверить конкретное исполнение. Этот документ не заменяет сведения о толщине и пассивации выбранной партии.
Сертификат ТМ Групп № РОСС RU.НВ78.Н07563 относится к климатическим исполнениям по ГОСТ 15150-69. Климатическое исполнение не является самостоятельным подтверждением коррозионной категории, числа микрометров или срока службы гальванического покрытия.
Цинк может быть основанием под окраску, если выбранная пассивация и подготовка совместимы с лакокрасочной системой. Порошковая окраска не исправляет автоматически дефекты цинка и не гарантирует отсутствие отслоения. Состав системы, подготовку и требования к готовой поверхности согласуют до производства.
Когда для одного объекта нужно сопоставить EZ, ZN, HDZ, нержавеющую сталь и окраску, полезно начать с условий работы трассы. Последовательность выбора и ограничения разных исполнений приведены в статье «Покрытия и исполнения кабельных лотков».
Для подбора направьте ТМ Групп перечень изделий или чертёж, описание среды, требования к покрытию и сборке. Это позволит согласовать подходящее исполнение и комплект документов до размещения заказа.
Вопросы о гальваническом цинковании
Какая толщина у гальванического цинкования?
Для монтажных деталей часто рассматривают слой порядка 6–20 мкм, но это не единый норматив для всех изделий. В заказе задают требуемое значение, участки контроля и последующую обработку. Толщину выбранного артикула EZ подтверждают документацией и результатами контроля, а не общим диапазоном из статьи.
EZ, ZN и HDZ — одно и то же покрытие?
Нет. EZ обозначает электрохимическое цинкование. Для листовых деталей ZN связано с предварительно оцинкованным прокатом, а HDZ — с горячим цинкованием готового изделия погружением. В спецификации нужен конкретный способ и требования к покрытию: слово «оцинкованный» само по себе не делает эти исполнения взаимозаменяемыми.
Можно определить срок службы гальваники по толщине?
По одной толщине — нет. Необходимы данные о среде, последующей обработке, состоянии покрытия и критерии окончания службы. ГОСТ 9.107-2023 приводит потери за первый год для стандартных образцов, а не ресурс конкретного кронштейна. Простое деление толщины на эти потери не является обоснованным прогнозом долговечности изделия.
Радужная пассивация означает более толстый цинк?
Нет. Цвет зависит от системы последующей обработки и не показывает измеренную толщину металлического слоя. По радужному оттенку также нельзя надёжно судить о содержании Cr(VI). Для приёмки нужны согласованные требования к пассивации, документы на систему и измерения покрытия на предусмотренных поверхностях.
Белый налёт означает, что сталь уже заржавела?
Не обязательно. Белая коррозия связана с разрушением цинка, а красная — с коррозией стали в зоне недостаточной защиты. При осмотре устанавливают вид налёта, состояние и оставшуюся толщину покрытия. Решение о годности партии принимают по требованиям документации, а не только по цвету поверхности.
Можно оцинковать трубу изнутри гальваническим способом?
Возможно при подходящей технологии и оснастке, но обычная наружная обработка этого не подтверждает. Для длинной полости могут потребоваться внутренние аноды и отдельный контроль. Правило «покрытие на один диаметр» нельзя применять ко всем трубам. Способ защиты и проверку внутренней поверхности согласуют до изготовления.
Можно красить деталь после гальванического цинкования?
Да, если цинк, пассивация и подготовка подходят выбранной лакокрасочной системе. Нужно удалить загрязнения и продукты коррозии, выполнить предусмотренные операции и проверить готовое покрытие. Сам факт цинкования не гарантирует сцепление краски или отсутствие отслоения, а номер RAL обозначает цвет, не защитные свойства.
Любой высокопрочный болт можно заказать в гальваническом цинке?
Покрытие выбирают с учётом материала, прочности и риска водородного охрупчивания. Термообработка может снижать риск, но не доказывает его полного отсутствия. Для ответственного крепежа проверяют требования к технологии и рассматривают допустимые альтернативы. Внешний вид детали не подтверждает её безопасность под длительной нагрузкой.
Достаточно указать EZ в заказе на покрытие?
Для выбора каталожного исполнения этого может быть достаточно, но особые проектные требования нужно раскрыть отдельно. Укажите минимальную толщину, поверхности контроля, пассивацию, условия работы и ограничения сборки. Суффикс артикула не заменяет обозначение покрытия на чертеже и документы, подтверждающие требуемые показатели конкретной партии.